3D-принтер давно перестав бути лише професійним інструментом: його купують для дому, майстерні, моделізму. Це точний пристрій, і якість друку напряму залежить від стану механіки. Сухі напрямні, розхитана рама чи забите сопло дають зсуви шарів, сміття на деталях і зіпсований пластик.
Правило просте: оглядайте принтер перед кожним друком, прибирайте після нього, а раз на кілька тижнів або після 50-100 годин роботи робіть повне обслуговування. Ось як це зробити за п'ять кроків.
Що знадобиться
Важливо: Перед роботою з механікою вимикайте принтер з розетки. Сопло і стіл під час нагріву мають температуру понад 200 і 60 градусів: працюйте пінцетом і в рукавичках, не торкайтеся нагрівача пальцями.
Крок 1
Змастіть напрямні
Почніть із напрямних валів, по яких рухаються каретки. Протріть їх серветкою від пилу й старої змазки, підстеливши під вал ганчірку, щоб нічого не капало на стіл і плату.
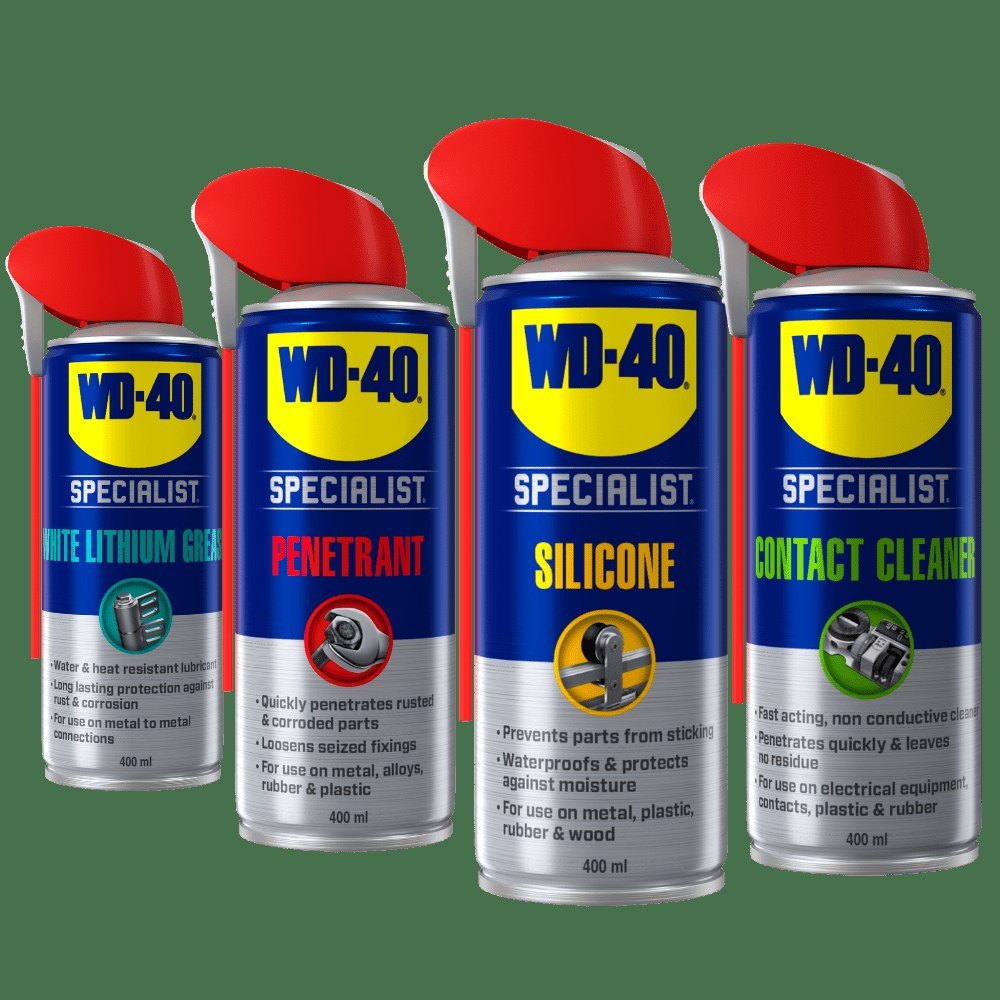
Нанесіть силіконову змазку WD-40 Specialist тонким шаром на серветку або коротким пшиком через трубочку і розподіліть по всій довжині вала. Силікон дає гладку плівку без жирного нальоту, до якої менше липне пил. Проганяйте каретку вручну з краю в край кілька разів.
Крок 2
Перевірте загальний стан
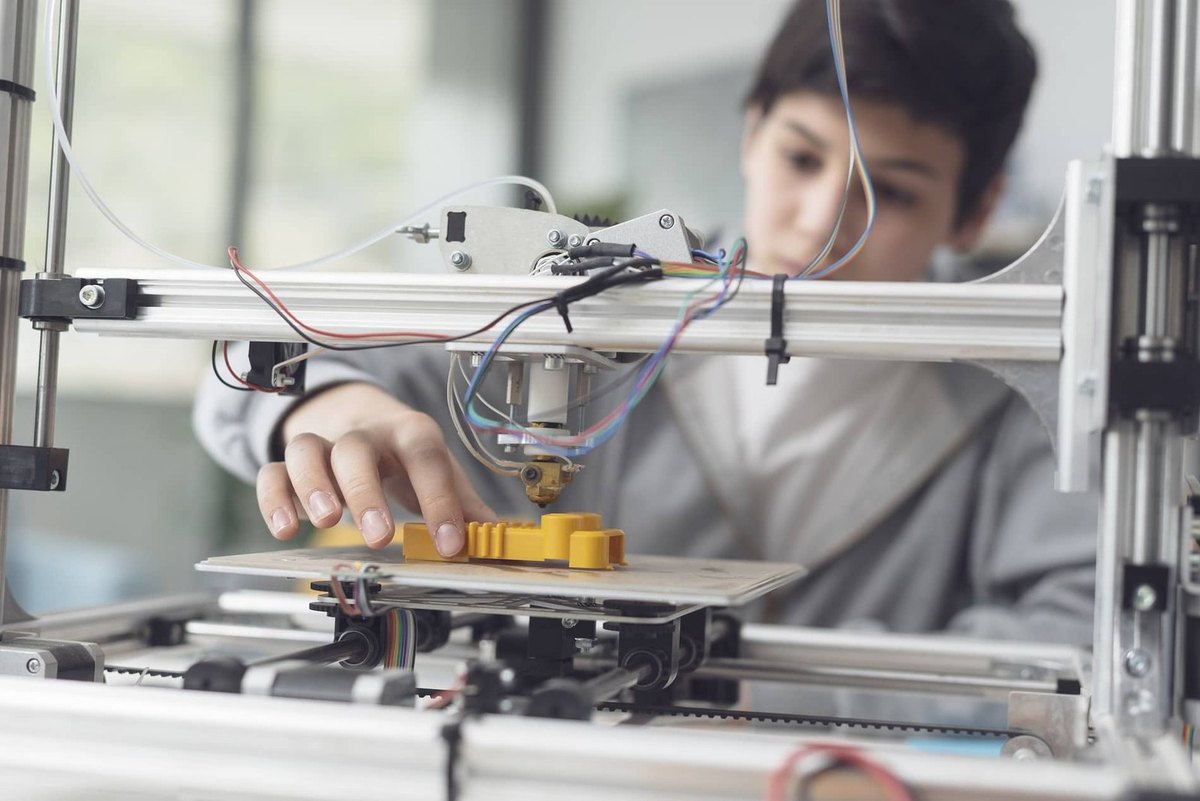
Від вібрації гвинти рами поступово відкручуються. Пройдіться ключами по всіх з'єднаннях і підтягніть їх без зайвого зусилля. Перевірте натяг ременів: ремінь не повинен ні провисати, ні звучати як струна.
Огляньте кабелі й роз'єми: вони теж можуть розхитатися і не повинні заважати руху кареток. Окислені контакти почистіть очисником контактів WD-40 Specialist на вимкненому принтері.
Крок 3
Почистіть екструдер
Нагрійте сопло до робочої температури вашого пластику і повністю витягніть філамент. Повертаючи шестерню екструдера вручну, вичистіть пінцетом пластикову стружку з її зубців. Наостанок продуйте механізм подачі стисненим повітрям, щоб прибрати пил і дрібні крихти.
Крок 4
Прочистіть сопло
Знову нагрійте сопло і видавіть трохи пластику. Нитка має йти рівно вниз. Якщо вона загинається або йде рвано, сопло частково забите: акуратно прочистіть канал тонкою голкою з набору.
Якщо це не допомогло, сопло доведеться зняти (лише гарячим, відповідним ключем) і відмочити в розчиннику, що підходить для вашого типу пластику, або просто замінити. Щоб уникнути проблеми, після кожного друку очищайте ще тепле сопло латунною щіткою.
Крок 5
Почистіть і вирівняйте стіл
На металевому столі з покриттям чи малярною стрічкою перевірте, що покриття ціле, і за потреби замініть стрічку. Скляний стіл мийте засобом для скла і безворсовою серветкою, адже відбитки пальців погіршують прилипання першого шару. Змазку на робочу поверхню столу не наносьте.
Наостанок вирівняйте стіл відносно сопла за інструкцією вашої моделі і зробіть тестовий друк.
Порада: Ведіть простий журнал: дата, години друку, що змащували і чистили. Так легко помітити, що зсуви шарів почалися саме тоді, коли напрямні пересохли, а не через налаштування слайсера.
Що далі
Огляд перед друком займає хвилину, повне обслуговування близько пів години. У сухих опалювальних приміщеннях взимку пил накопичується швидше, тому напрямні варто протирати й змащувати частіше. Для захисту металевих інструментів і запасних деталей від вологи в майстерні знадобиться WD-40 Multi-Use.
Способи застосування зібрані з досвіду користувачів WD-40 у різних країнах. Завжди дотримуйтесь інструкції та попереджень на упаковці продукту.
Більше інструкцій у розділі «Як застосовувати».