3D-принтер давно перестал быть только профессиональным инструментом: его покупают для дома, мастерской, моделизма. Это точное устройство, и качество печати напрямую зависит от состояния механики. Сухие направляющие, расшатанная рама или забитое сопло дают смещения слоев, мусор на деталях и испорченный пластик.
Правило простое: осматривайте принтер перед каждой печатью, убирайте после нее, а раз в несколько недель или после 50-100 часов работы делайте полное обслуживание. Вот как это сделать за пять шагов.
Что понадобится
Важно: Перед работой с механикой отключайте принтер от розетки. Сопло и стол при нагреве имеют температуру выше 200 и 60 градусов: работайте пинцетом и в перчатках, не касайтесь нагревателя пальцами.
Шаг 1
Смажьте направляющие
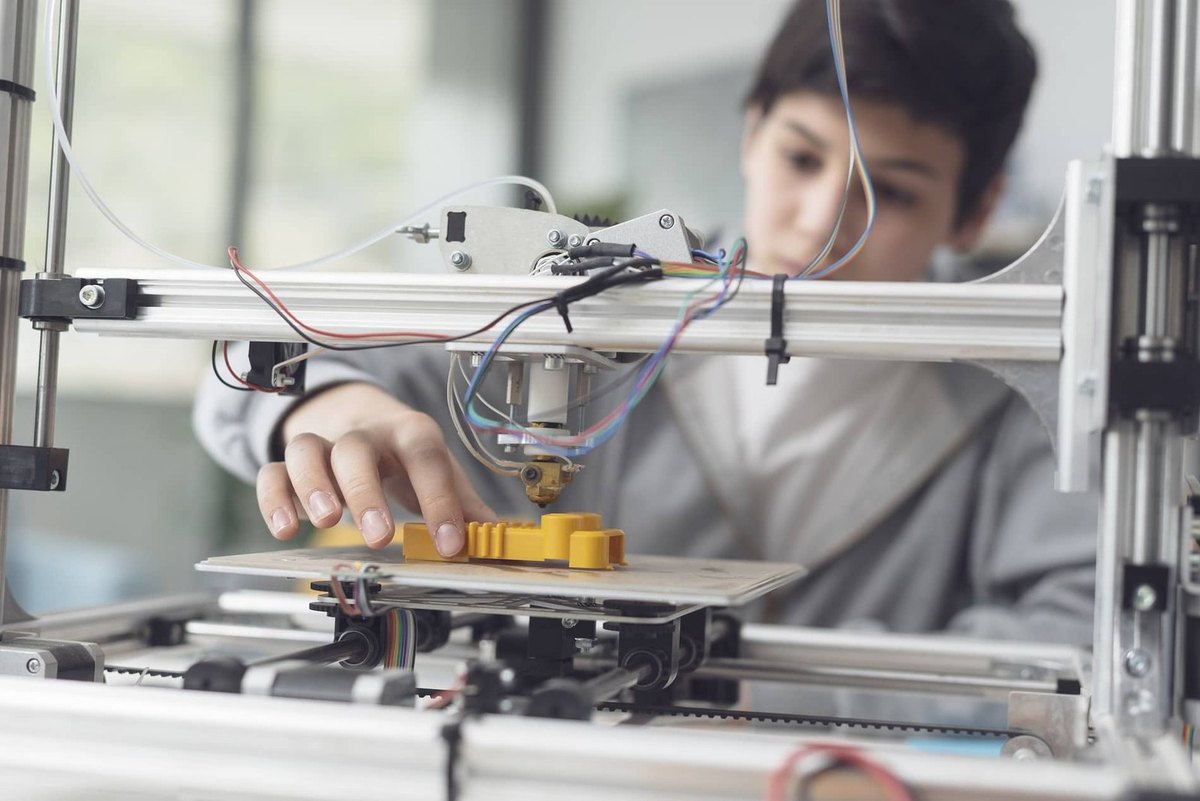
Начните с направляющих валов, по которым ходят каретки. Протрите их салфеткой от пыли и старой смазки, подложив под вал тряпку, чтобы ничего не капало на стол и плату.
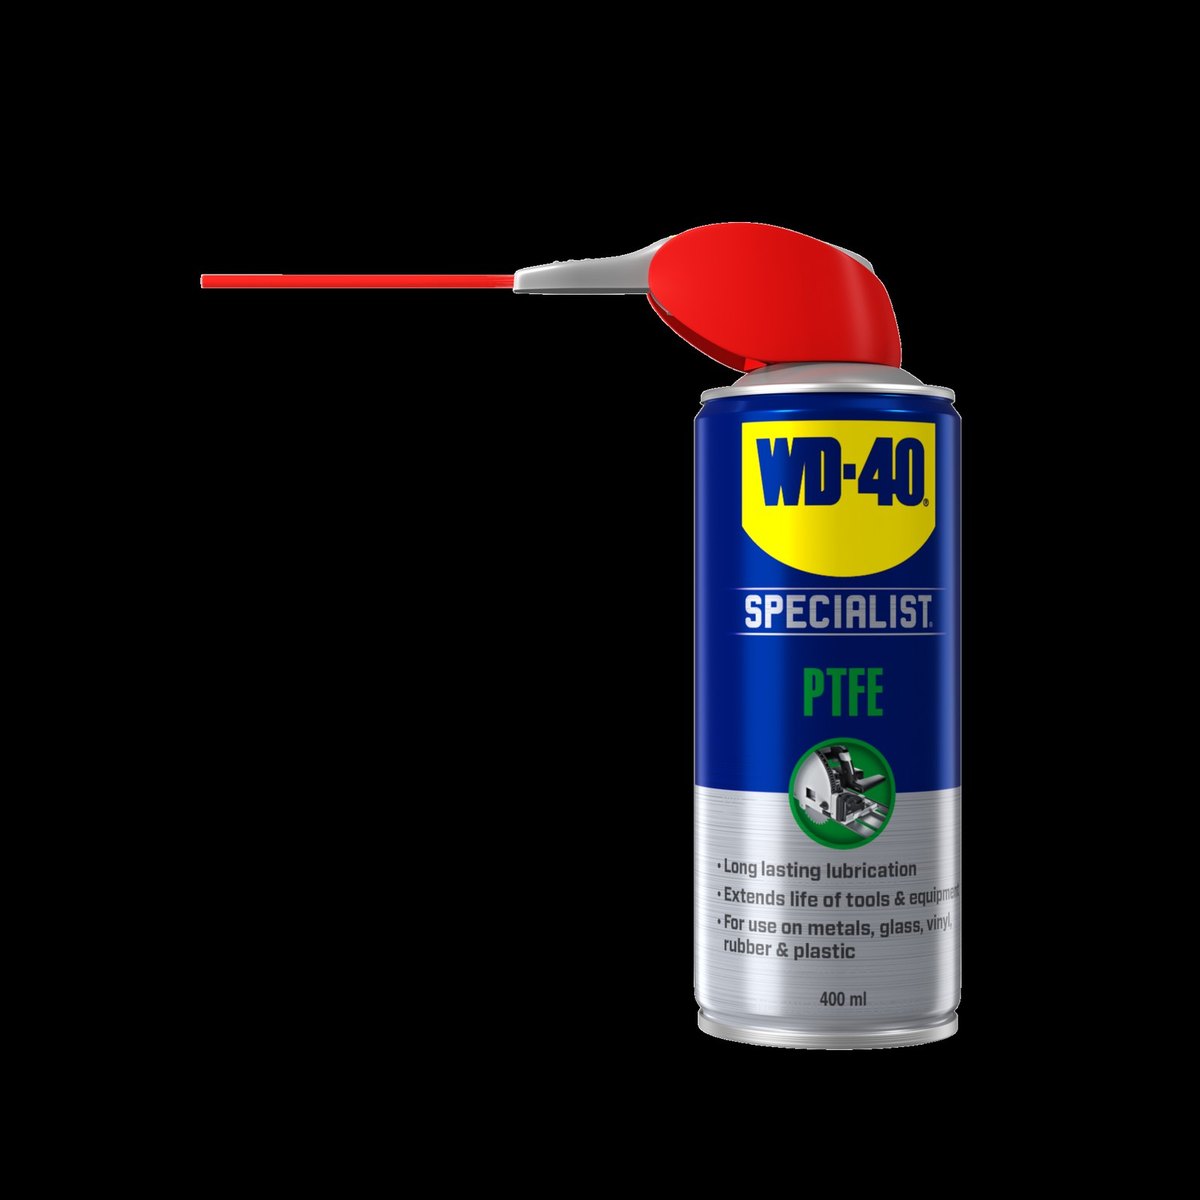
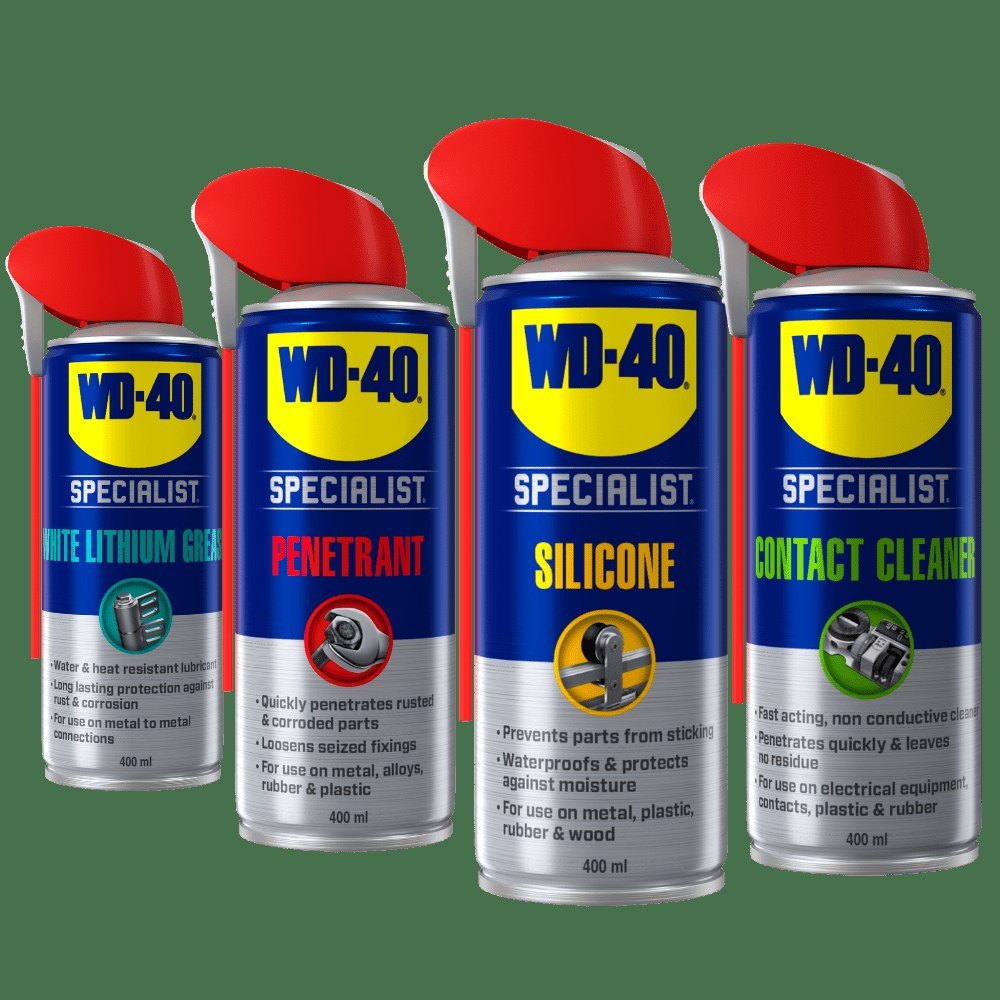
Нанесите силиконовую смазку WD-40 Specialist тонким слоем на салфетку или коротким пшиком через трубочку и распределите по всей длине вала. Силикон дает гладкую пленку без жирного налета, к которой меньше липнет пыль. Прогоните каретку вручную из края в край несколько раз.
Шаг 2
Проверьте общее состояние
От вибрации винты рамы постепенно откручиваются. Пройдитесь ключами по всем соединениям и подтяните их без лишнего усилия. Проверьте натяжение ремней: ремень не должен ни провисать, ни звенеть как струна.
Осмотрите кабели и разъемы: они тоже могут расшататься и не должны мешать движению кареток. Окисленные контакты почистите очистителем контактов WD-40 Specialist на выключенном принтере.
Шаг 3
Почистите экструдер
Нагрейте сопло до рабочей температуры вашего пластика и полностью извлеките филамент. Поворачивая шестерню экструдера вручную, вычистите пинцетом пластиковую стружку из ее зубьев. В конце продуйте механизм подачи сжатым воздухом, чтобы убрать пыль и мелкие крошки.
Шаг 4
Прочистите сопло
Снова нагрейте сопло и выдавите немного пластика. Нить должна идти ровно вниз. Если она загибается или идет рывками, сопло частично забито: аккуратно прочистите канал тонкой иглой из набора.
Если не помогло, сопло придется снять (только горячим, подходящим ключом) и отмочить в растворителе, подходящем для вашего типа пластика, или просто заменить. Чтобы избежать проблемы, после каждой печати очищайте еще теплое сопло латунной щеткой.
Шаг 5
Почистите и выровняйте стол
На металлическом столе с покрытием или малярной лентой проверьте, что покрытие целое, и при необходимости замените ленту. Стеклянный стол мойте средством для стекла и безворсовой салфеткой, ведь отпечатки пальцев ухудшают прилипание первого слоя. Смазку на рабочую поверхность стола не наносите.
В конце выровняйте стол относительно сопла по инструкции вашей модели и сделайте тестовую печать.
Совет: Ведите простой журнал: дата, часы печати, что смазывали и чистили. Так легко заметить, что смещения слоев начались именно тогда, когда направляющие пересохли, а не из-за настроек слайсера.
Что дальше
Осмотр перед печатью занимает минуту, полное обслуживание около получаса. В сухих отапливаемых помещениях зимой пыль накапливается быстрее, поэтому направляющие стоит протирать и смазывать чаще. Для защиты металлических инструментов и запчастей от влаги в мастерской пригодится WD-40 Multi-Use.
Способы применения собраны из опыта пользователей WD-40 в разных странах. Всегда следуйте инструкции и предупреждениям на упаковке продукта.
Больше инструкций в разделе «Как применять».